 Buscar
 es
 English
 日本語
 русский
 Español
 Deutsch
 中文简体
Contenido
Un láser de fibra que corta limpiamente acero al carbono de 12 mm al comienzo de un turno y produce mucha escoria dos horas después suele tener un sospechoso: la lente de enfoque en el cabezal de corte. Ese componente concentra kilovatios de luz coherente en un punto medido en decenas de micrones, por lo que pequeños errores en la distancia focal, la calidad del material o el recubrimiento se manifiestan inmediatamente como una mala calidad de los bordes, velocidades de desplazamiento más lentas y ópticas que fallan semanas antes. La conclusión práctica para compradores e ingenieros de procesos es sencilla: especificar una lente láser óptica en torno a cuatro variables (distancia focal, material del sustrato, recubrimiento y control de contaminación) y sopesar la evidencia del proceso del proveedor con tanta importancia como la hoja de datos. Las secciones siguientes cubren el principio de funcionamiento, las especificaciones más importantes y una lista de verificación para pedidos anticipados.
Qué hace una lente láser óptica en la trayectoria del haz
Un resonador láser emite un haz coherente que suele tener entre unos pocos milímetros y más de veinte milímetros de diámetro. Esa viga en bruto no puede realizar un trabajo útil sobre una pieza de trabajo; primero debe concentrarse. La lente de enfoque realiza esta reducción y su comportamiento sigue una regla predecible: el punto se hace más pequeño a medida que se acorta la distancia focal y aumenta el diámetro del haz entrante. En los cabezales de corte de alta potencia, los puntos enfocados de decenas de micrones son normales, que es lo que permite que un haz de varios kilovatios vaporice el metal a lo largo de una ranura de menos de un milímetro.
La compensación se encuentra entre el tamaño del punto y la profundidad de enfoque. Una distancia focal corta produce un punto pequeño e intenso pero una zona de enfoque poco profunda, por lo que la distancia entre la boquilla y la placa debe mantenerse ajustada. Una distancia focal más larga renuncia a cierta densidad de potencia a cambio de una zona de enfoque más profunda que tolera placas más gruesas, superficies irregulares y accesorios menos rígidos. Ninguna opción es universalmente mejor; la distancia focal correcta depende del espesor del material, el estado de la máquina y el acabado que exige el trabajo.
En la mayoría de las máquinas industriales la lente no funciona sola. Una lente colimadora fija el diámetro del haz antes de la óptica de enfoque, las ventanas protectoras lo protegen de salpicaduras y los espejos direccionales transportan el haz desde el resonador a través del brazo de entrega hasta la cabeza. La degradación en cualquier parte de ese tren produce el mismo síntoma (caída de potencia o corte distorsionado), por lo que el mantenimiento eficaz trata todo el recorrido como un solo sistema en lugar de reemplazar repetidamente la parte más visible.
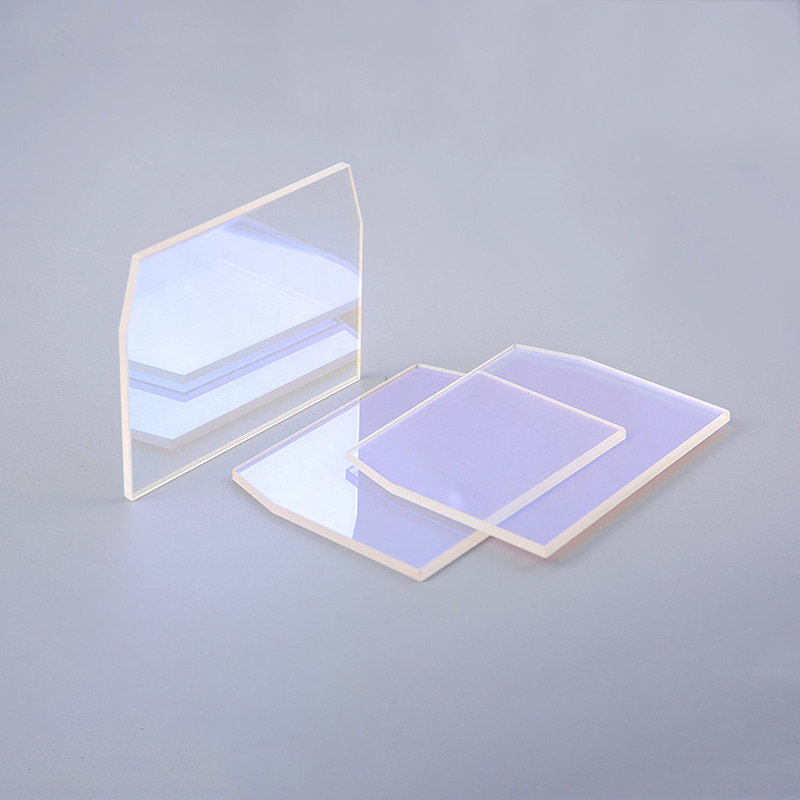 Reflectores ópticos de precisión para emisión de haz láser Los espejos de dirección llevan el haz desde el resonador hasta el cabezal de corte, y la degradación en cualquier lugar de ese camino reduce la potencia o distorsiona la ranura. Los reflectores fabricados con reflectancia y calidad de superficie controladas ayudan a mantener todo el sistema de entrega. Ver producto →
Las especificaciones que deciden el rendimiento
Cuatro parámetros dominan los resultados del mundo real. La distancia focal establece la distancia de trabajo y el tamaño del punto: valores entre aproximadamente 38 y 100 mm son comunes cuando una lámina delgada exige detalles finos, mientras que de 150 a 190 mm se adapta a una placa más gruesa y una profundidad de enfoque más indulgente. La apertura clara es igualmente importante, porque la apertura debe exceder el diámetro del haz entrante por un margen cómodo (un factor de aproximadamente 1,5 a 2 es una regla de ingeniería común), ya que el recorte del haz en el borde de la lente crea difracción y sobrecalienta el borde.
Luego, el sustrato y el recubrimiento deciden si la lente sobrevive a su entorno. Un láser de CO2 que funciona a 10,6 micrones requiere un material transmisor como el seleniuro de zinc, mientras que los láseres de fibra a 1064 nm normalmente funcionan a través de cuarzo fundido o vidrio óptico de alta calidad. La calidad de la superficie y el umbral de daño rigen la vida útil en funcionamiento: los estrictos límites de raspado y los recubrimientos con un alto umbral de daño inducido por láser resisten el estrés térmico que destruye las ópticas menores.
| Material | Ajuste de longitud de onda típico | Uso común del láser | Notas practicas |
|---|---|---|---|
| Seleniuro de zinc (ZnSe) | Alrededor de 10,6 micras | Corte, grabado y marcado con CO2 | Transmite luz de alineación visible; la superficie es comparativamente blanda y debe manipularse con cuidado |
| Cuarzo fundido (sílice) | Ultravioleta a infrarrojo cercano | Láseres de fibra a 1064 nm y sistemas de alta potencia. | Baja expansión térmica y alto umbral de daño. |
| Vidrio óptico (tipo K9/BK7) | Visible al infrarrojo cercano | Grabado, alineación y detección de baja potencia | Económico y fácil de pulir, con manejo de potencia limitado. |
| Zafiro | Ultravioleta a infrarrojo medio | Ventanas para entornos hostiles y ópticas exigentes | Extremadamente duro y resistente a los arañazos, pero más difícil de mecanizar. |
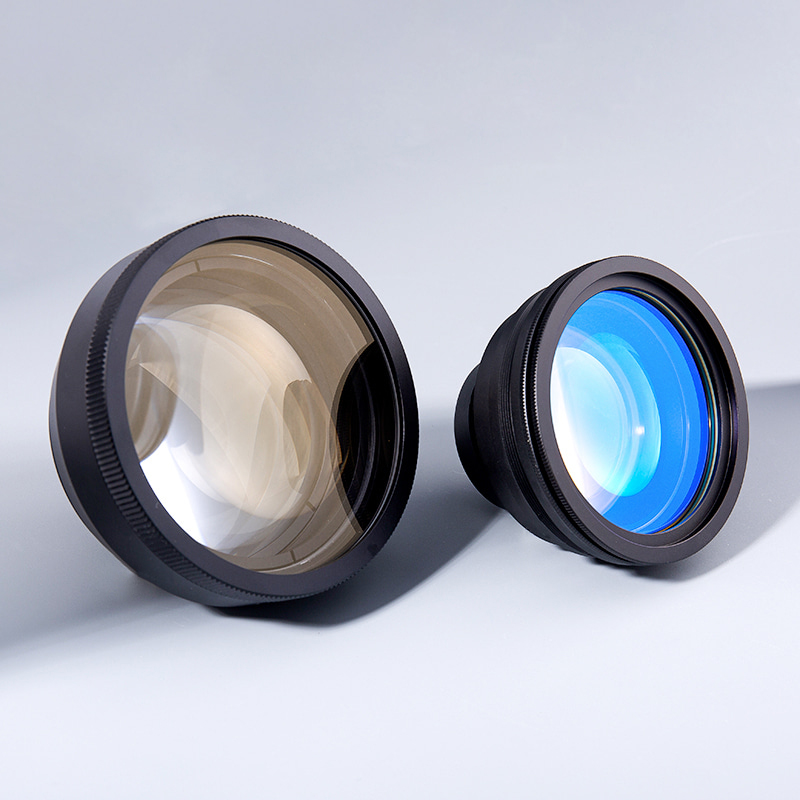 Fabricantes de lentes láser ópticas Las lentes se ensamblan a partir de espejos esféricos y componentes estructurales, ampliamente utilizados en campos como la seguridad, la medición, la electrónica de consumo y los sistemas láser. El... Ver producto →
Cualquiera que sea el material que requiera la aplicación, solicite datos de transmisión y recubrimiento en la longitud de onda operativa y el nivel de potencia exactos en lugar de aceptar una etiqueta antirreflectante genérica. Una lente con rendimiento documentado generalmente cuesta más al principio y menos durante un año de producción.
Hacer coincidir la lente con la aplicación
Cabezales de corte y soldadura
Reducir la intensidad de las recompensas. Las distancias focales cortas a medias concentran la potencia en una ranura estrecha y permiten que el gas auxiliar limpie el material fundido, mientras que los cabezales de soldadura a menudo se mueven en sentido contrario, utilizando distancias focales más largas que mantienen la óptica más alejada de salpicaduras y amplían la zona de soldadura. La forma de la lente también importa aquí: los diseños de menisco son comunes donde el haz debe enfocarse con una aberración esférica mínima, particularmente a alta potencia.
Grabado y marcado fino.
El grabado se basa en puntos pequeños y bordes nítidos, por lo que dominan las distancias focales cortas, pero la poca profundidad de enfoque que agudiza los detalles también castiga las superficies irregulares. El marcado en piezas curvas o irregulares puede requerir una distancia focal más larga o una geometría de escaneo diferente, razón por la cual los talleres de grabado a menudo tienen a mano varios juegos de lentes en lugar de forzar una óptica en cada trabajo.
Instrumentos médicos y de precisión.
Los sistemas láser médicos añaden limitaciones que las fábricas rara vez enfrentan: los recubrimientos deben tolerar agentes de limpieza agresivos, los materiales deben ser rastreables lote a lote y la documentación sigue al dispositivo hasta la revisión regulatoria. La confiabilidad se juzga menos por el precio unitario y más por la consistencia entre cientos de piezas entregadas, lo que empuja a los compradores hacia fabricantes con sistemas de calidad formales en lugar de revendedores.
Recubrimientos, transmisión y retrorreflexión
La superficie de una lente sin recubrimiento refleja un pequeño porcentaje de la luz incidente, y esa pérdida duele por partida doble: la energía que nunca llega a la pieza de trabajo y el calor generado dentro de la óptica. Los recubrimientos antirreflectantes diseñados para la longitud de onda específica empujan la reflectancia de una sola superficie muy por debajo del uno por ciento, aumentando la transmisión y reduciendo la lente térmica que desplaza silenciosamente el punto focal a medida que la óptica se calienta. Por lo tanto, la elección del recubrimiento es una especificación de desempeño en sí misma, y vale la pena estudiar los antecedentes técnicos en Cómo los recubrimientos de lentes láser ópticos mejoran el rendimiento .
El segundo riesgo relacionado con el revestimiento va en la dirección opuesta. La luz reflejada por la lente de enfoque puede regresar a la fibra de emisión o al resonador y, en los sistemas de fibra, un retorno fuerte puede dañar la fuente misma. Los recubrimientos que suprimen el reflejo posterior, la orientación correcta de las lentes durante el ensamblaje y la inspección rutinaria de las ventanas protectoras reducen esta exposición, problemas que aparecen con mayor frecuencia después de que alguien cambia una óptica sin verificar el lado o el asiento del recubrimiento.
Contaminación, limpieza y vida útil
Las lentes láser rara vez fallan con la edad; fracasan por la contaminación. Las salpicaduras, el polvo y una sola huella digital absorben la energía del láser, crean puntos calientes y pueden convertir una óptica limpia en una rota en un solo turno a alta potencia. La respuesta es más de procedimiento que heroica: inspeccionar la óptica bajo luz brillante a intervalos fijos, manejar las lentes sólo por el borde con guantes sin polvo y limpiar con los solventes correctos y toallitas sin pelusa en lugar de lo que sea que esté en el banco. Los talleres que documentan estos pasos observan constantemente una vida óptica más larga y menos paradas no planificadas.
Las ventanas protectoras merecen especial atención porque actúan como escudos consumibles para la lente de enfoque mucho más cara que se encuentra detrás de ellas. Reemplazar una ventana de sacrificio a tiempo es una de las formas más económicas de extender la vida útil de la lente de enfoque, siempre que la ventana de reemplazo tenga la misma calidad de recubrimiento que la pieza que reemplaza.
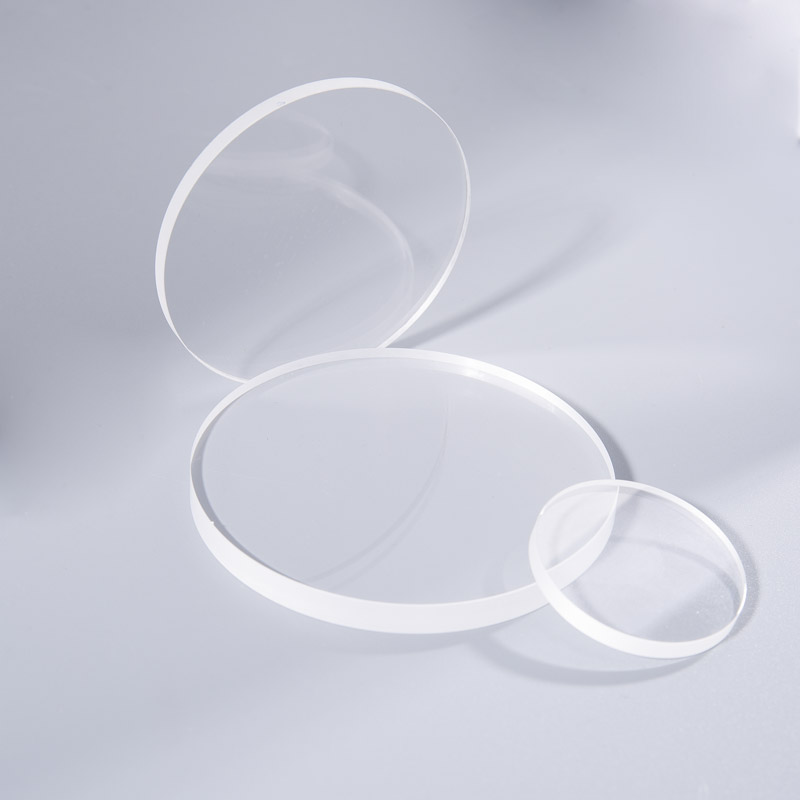 Zafiro Optical Window Manufacturers 1. Los sustratos de las ventanas suelen estar hechos de materiales con propiedades ópticas deseables, como materiales duraderos como el zafiro. Estas placas transparentes se utilizan como... Ver producto →
Qué verificar antes de realizar el pedido
La mayoría de los problemas de adquisición de lentes láser se deben a lagunas de información en la etapa de cotización, y una breve lista de verificación evita la mayoría de ellos.
- Confirme por escrito la longitud de onda operativa, la potencia promedio, la potencia máxima y el ciclo de trabajo, luego pídale al proveedor que confirme que la óptica está clasificada para los cuatro.
- Fije la tolerancia de la distancia focal y la apertura clara, no solo el valor nominal; una distancia focal mantenida al uno por ciento se comporta de manera diferente que una mantenida al cinco por ciento.
- Pregunte qué calidad de material se suministrará, ya que los sustratos de calidad láser se diferencian del stock de servicios públicos en absorción e inclusiones internas.
- Solicite datos de transmisión de recubrimiento o muestras testigo en la longitud de onda operativa.
- Verificar el sistema de calidad detrás de la pieza: ISO 9001:2015 para fabricación general e IATF 16949 donde la óptica ingresa a la cadena de suministro automotriz.
Los proveedores difieren más precisamente en estos puntos. Changzhou Haolilai Photo-Electricity (HLL), un fabricante de óptica de precisión fundado en 1998 en Changzhou, China, ilustra el perfil que vale la pena seleccionar: pulido y recubrimiento interno de lentes ópticas, ventanas y reflectores; Sistemas de calidad certificados ISO 9001:2015, ISO 14001:2015 e IATF 16949; y una gama de productos que atiende a clientes de láser, automoción, semiconductores y electrónica de consumo en más de veinte países. Para requisitos específicos de longitud de onda, apertura o recubrimiento, los compradores pueden solicitar un presupuesto a medida y trate el primer lote entregado como la verdadera muestra de calificación para los volúmenes siguientes.

 苏公网安备32041102000130号